可摘局部义齿卡环弯制全攻略 从选材到成型的核心技巧
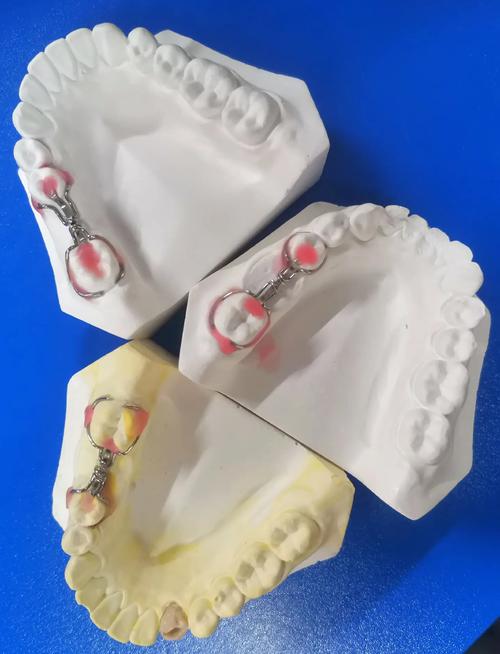
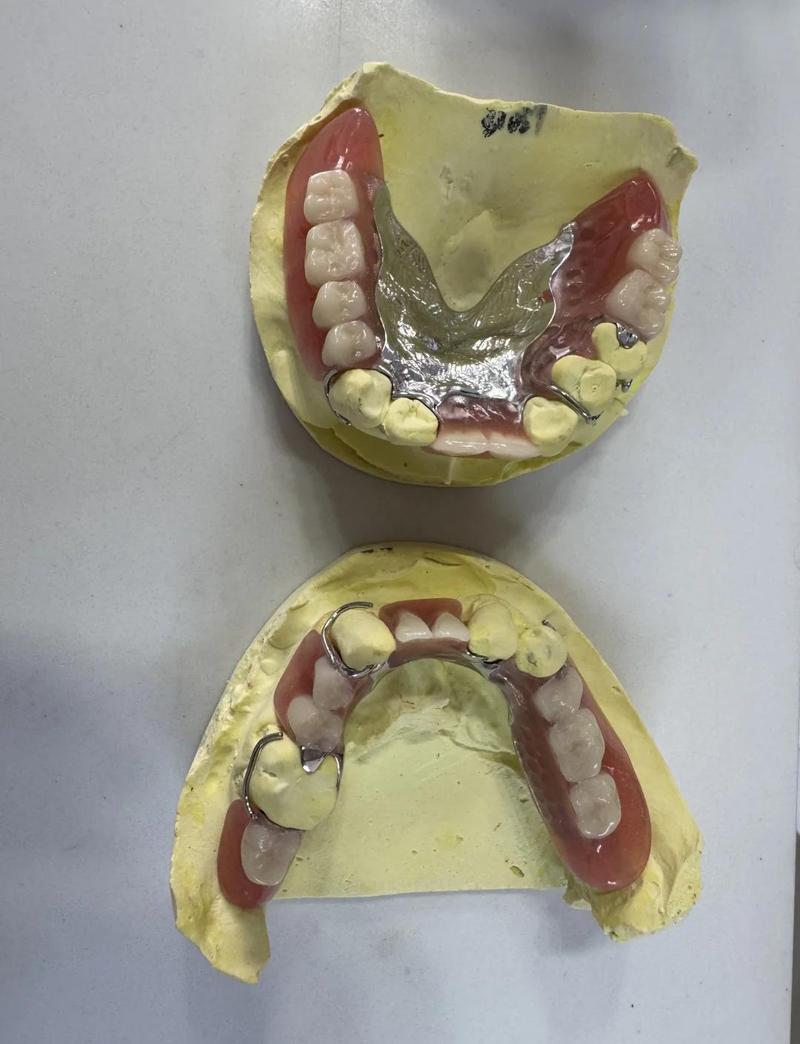
可摘局部义齿的卡环是义齿固位、稳定和支持的关键结构,而卡环弯制则是口腔义齿定制加工中技术含量最高的环节之一。本文将系统讲解卡环弯制的全流程,涵盖工具准备、材料选择、弯制步骤、常见问题与解决方案,帮助技师和临床医生提升卡环制作精度与效率。
一、弯制前的准备
- 工具与材料
- 卡环丝:常用不锈钢丝(如18-8不锈钢),直径0.8-1.0mm(磨牙卡环)或0.7-0.8mm(前磨牙卡环),需具备良好弹性与抗疲劳性。
- 弯制钳:包括三德钳、日月钳、尖嘴钳、平嘴钳、切断钳等,钳口应光滑无齿纹避免损伤钢丝。
- 记号笔、模型、蜡刀、酒精灯或电热丝(用于局部退火)。
- 模型分析
- 观察基牙倒凹深度与坡度,确定卡环臂进入倒凹的深度(一般为0.25-0.5mm)。
- 标记观测线,设计卡环类型(如圆环形、杆形、圈形等)及就位道方向。
二、卡环弯制的基本步骤(以三臂卡环为例)
- 弯制卡环臂(固位臂)
- 截取合适长度钢丝(约80-100mm),用砂纸打磨一端成圆钝。
- 从卡环臂尖端开始,按照观测线形态弯制:先将钢丝末端弯成小圆弧(避免刺伤黏膜),再沿基牙轴面外形弯制,使卡环臂在非倒凹区与牙面轻轻接触,进入倒凹区时需逐步加大弯曲度。
- 使用日月钳或三德钳进行微调,确保卡环臂从邻间隙处通过,且与牙面均匀接触。
- 弯制卡环体(连接体)
- 卡环体位于非倒凹区,应贴合基牙外形并连接卡环臂与连接杆。弯制时用平嘴钳夹持钢丝,弯出与牙冠轴面一致的弧度,避免压迫牙龈。
- 弯制卡环肩(对抗臂)
- 对抗臂位于基牙舌侧非倒凹区,与固位臂形成环抱。弯制时与固位臂形态对称,但不需要进入倒凹,与牙面保持轻微接触。
- 弯制连接杆(如需要)
- 连接杆应位於非倒凹区,与模型贴合,末端弯成小环或网状结构以便与基托树脂结合。
- 调整与抛光
- 将弯制好的卡环戴入模型,检查各部位密合度、固位力(以轻微阻力就位为宜)、边缘是否圆钝。
- 用橡皮轮或抛光膏抛光卡环表面,减少菌斑附着。
三、弯制技巧与注意事项
- 顺序原则:先弯制固位臂→对抗臂→连接体,复杂卡环可分段弯制后焊接。
- 弧度控制:弯制时用力均匀,避免反复弯折导致钢丝疲劳断裂。
- 倒凹把握:卡环臂进入倒凹部分不宜超过观测线以下0.5mm,否则固位力过大导致摘戴困难。
- 对称性:双臂卡环两侧应协调,避免侧向力过大。
- 退火处理:若需较大弯曲(如弯制圈形卡环),可局部加热退火(约700℃)后缓慢冷却,提高塑性。
四、常见问题与解决方案
- 卡环臂弹性不足或折断——多因弯制时反复折弯或退火不当。应一次性弯制成型,退火后自然冷却。
- 固位力过强/不足——检查卡环臂末端进入倒凹深度,可通过调整臂端角度(磨改或弯制)改善。
- 卡环不贴合或翘动——检查模型是否损伤,弯制时确保与模型逐点密合,必要时用钳口重新塑形。
- 卡环体压迫牙龈——修整卡环体位置,使其位于非倒凹区并离开龈缘0.5mm以上。
五、质量控制与自检要点
- 卡环就位后无翘动,固位力适中(患者可自行摘戴但咀嚼时不脱落)。
- 卡环各个部分表面光滑,无尖锐边缘。
- 卡环与基牙呈面接触而非点接触。
- 连接体与基托树脂结合牢固,无缝隙。
六、
卡环弯制是可摘局部义齿制作中的基本功,既需要理论指导,也需要大量实践积累。掌握科学的弯制顺序、精确的模型分析以及对材料性能的深刻理解,才能制作出固位良好、舒适耐用的卡环。建议在标准化操作基础上,针对不同病例灵活调整,并定期失败案例,持续提升技术水平。
如若转载,请注明出处:http://www.3c920.com/product/40.html
更新时间:2026-11-03 07:11:43